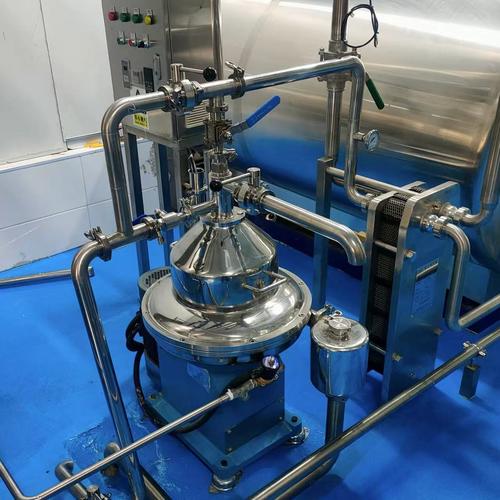
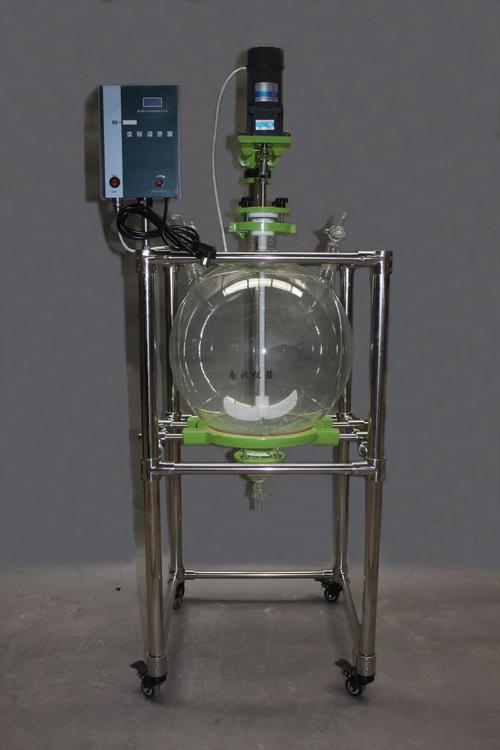
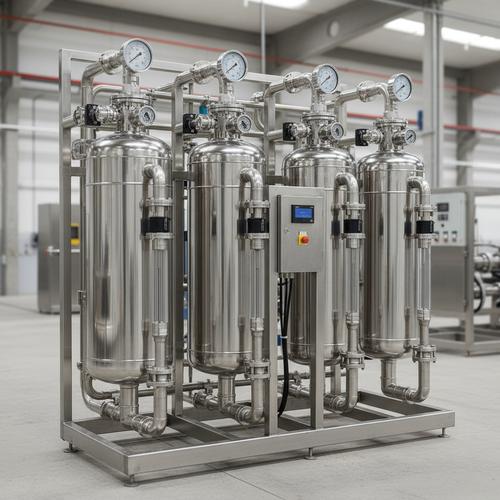
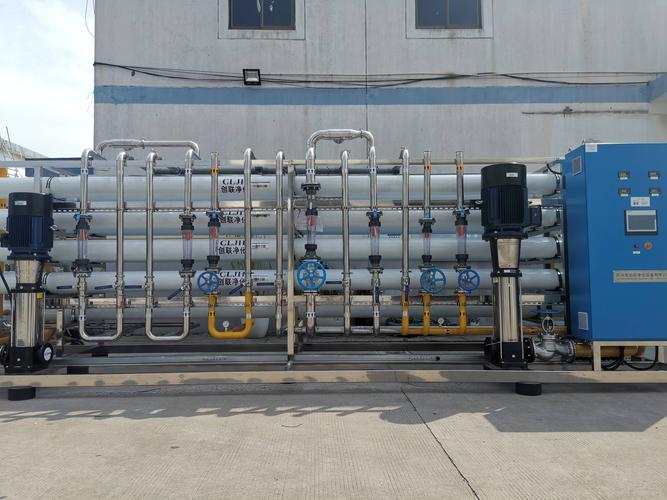
碧水清源 节能环保型蛋白质分离器引领液体分离新纪元
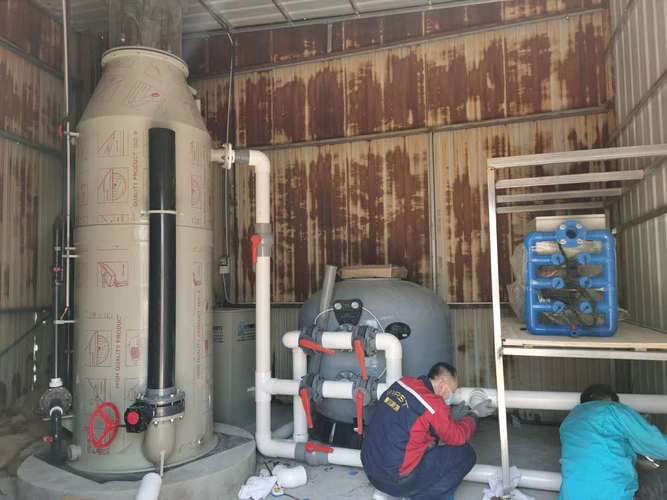
随着全球水资源短缺与环保法规趋严,高效节能的液体分离技术成为工业与民用的迫切需求。传统蛋白质分离器(泡沫分离设备)在水产养殖、食品加工、生物制药等领域应用广泛,但普遍存在能耗高、药剂依赖性强、二次污染等问题。为此,我们推出的节能环保型蛋白质分离器及配套液体分离与纯净设备,以创新设计突破瓶颈,实现绿色分离。
一、核心技术:节能环保型蛋白质分离器
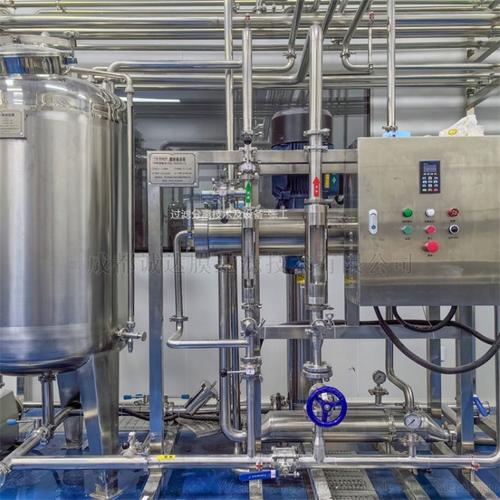
- 高效溶气与微纳米气泡技术:采用级联式溶气泵与超微气泡发生器,气泡直径可控制在10~50微米,大幅增加气液界面面积,蛋白质吸附效率提升30%以上,能耗较传统射流式降低25%~40%。
- 智能控制与自适应调节:集成水质在线监测与AI算法,根据进水蛋白质浓度自动调节循环泵转速、进气量与泡沫排放周期,避免空转损耗,综合节电可达20%以上。
- 低药剂/无药剂运行:利用气泡表面电荷与蛋白质疏水特性实现物理分离,多数工况无需添加絮凝剂,减少化学药剂使用与残留风险;泡沫液可集中回收,便于蛋白质资源化利用。
- 模块化与防腐设计:采用PP/UPVC/316L不锈钢材质,耐盐耐腐蚀;模块化结构适配不同处理量(5~500 m³/h),维护便捷,使用寿命延长30%。
二、液体分离及纯净设备体系
围绕“分离-净化-回用”闭环,我们提供成套装备:
- 多级固液分离一体机:结合旋流分离与斜板沉淀,去除悬浮物与大颗粒杂质。
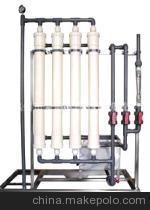
- 精密过滤与膜分离单元:可选超滤、纳滤模块,进一步截留胶体与溶解性大分子蛋白质。
- 紫外/臭氧协同消毒与活性炭吸附:保障出水微生物与色度指标,满足回用或排放标准。
- 智能集成控制系统:触摸屏+远程物联网,实现全流程自动化运行与故障预警。
三、应用场景与效益
- 水产养殖循环水系统:有效去除溶解性有机物与蛋白质泡沫,降低氨氮负荷,节水30%~50%,养殖密度提升15%以上。
- 食品与发酵工业:回收乳清蛋白、大豆蛋白等有价值副产物,分离效率高,运行成本降低。
- 生物制药与实验室废水:温和分离活性蛋白,避免变性与交叉污染。
- 市政及工业污水提标改造:作为预处理或深度处理单元,减少后续膜污染与生化负荷。
四、节能环保认证与定制服务
产品通过CE认证及国内节能装备评定,核心部件质保3年。公司提供从水质分析、工艺设计、设备制造到安装调试的一站式服务,并支持租赁与合同能源管理(EMC)模式,助力客户以更低投入实现绿色升级。
节能环保型蛋白质分离器与液体分离纯净设备,以技术创新驱动高效分离与资源回收。我们致力于为全球客户提供低碳、可靠、智能的液体处理解决方案,共同守护碧水清源。欢迎垂询定制方案,携手共建可持续未来。
如若转载,请注明出处:http://www.whzmgyaf.com/product/58.html
更新时间:2026-11-21 13:45:22